Введение
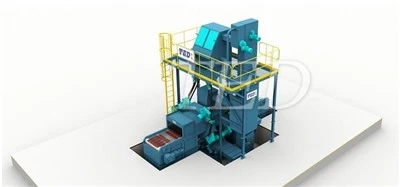
В разнообразном, высококонкурентном и требовательном мире металлического литья поиск идеального рабочего баланса между точностью размеров, гибкостью конструкции, качеством обработки поверхности и эффективностью производства является постоянной и неустанной задачей для инженеров-литейщиков и металлургов-производителей. Хотя традиционное формование из сырого песка остается совершенно непревзойденным для крупнообъемного и повторяющегося массового производства малых и средних компонентов, оно часто не справляется, когда литейным заводам приходится создавать исключительно большие, структурно сложные, тяжелые или малообъемные отливки,-отливки по индивидуальному заказу, требующие абсолютной точности размеров, жестких механических допусков и безупречной целостности поверхности. Чтобы преодолеть этот критический технологический разрыв, современные промышленные литейные заводы все чаще полагаются на передовые системы химических связующих. Абсолютным передовым достижением этой методологии химического формования является линия Resin-Bonded Line, сложная производственная система, предназначенная для изготовления высоко-песчаных форм и тяжелых-сердечников с использованием синтетических жидких смол, смешанных при комнатной температуре.
Линия -склеивания смолы-, которую в мировой литейной промышленности часто называют линиями без-обжига, воздушной-схватки или самозатвердевающей-линией для формования-, работает путем смешивания сухого кварцевого песка или специализированных минеральных заполнителей с жидкими связующими химическими смолами и активными жидкими катализаторами при температуре окружающей среды. В отличие от литья в сырые пески или литья по выплавляемым моделям, для которых требуются печи для обжига, высокотемпературные печи или сложные фазы сушки, для отверждения формы не требуется никакой внешней тепловой энергии или обжига; специализированная химическая реакция естественным образом затвердевает песчаную смесь равномерно по всей форме в течение точного, контролируемого периода времени. Эта революционная технология произвела полную революцию в производстве компонентов тяжелого машиностроения, массивных корпусов насосов, сложных корпусов морских турбин, станин больших станков и отливок тяжелых конструкционных сталей.
В этом всеобъемлющем отраслевом руководстве рассматриваются фундаментальные химические принципы, ключевые этапы работы, технологические преимущества, охрана окружающей среды и стратегические экономические перспективы линии Resin-Bonded Line, иллюстрируя, почему она стала незаменимым активом в современных тяжелых-литейных производствах.
1. Основные принципы и химическая механика систем, связанных со смолой-
Чтобы полностью понять сложную работу современной смоляной-связывающей линии, необходимо изучить уникальный химический состав, который связывает отдельные песчинки вместе без применения внешнего тепла или сильных механических сил уплотнения. Весь процесс основан на использовании многокомпонентной системы химического связующего, которая подвергается тщательно контролируемой реакции полимеризации при комнатной температуре.
Химический состав связующего и механизмы отверждения
Основные компоненты смеси заполнителей Resin-Bonded Line состоят из базового минерала высокой-чистоты (обычно кварцевого песка высокой-суб-угловатой чистоты, хромитового песка, цирконового песка или оливина), жидкого связующего синтетического полимера и жидкого катализатора или отвердителя. Сегодня в мировой промышленности доминируют несколько различных семейств химических связующих, включая фурановые смолы, фенольно-уретановые системы (часто называемые уретановыми системами с холодным-боксом или без-обжига) и щелочные фенол-формалиновые системы. Когда жидкий катализатор вводится в песок,-покрытый смолой, внутри высокоинтенсивного-смесителя непрерывного действия, он мгновенно инициирует контролируемый процесс химической поперечной-сшивки. Эта экзотермическая химическая реакция или химическая реакция окружающей среды равномерно затвердевает песчаную массу изнутри, превращая рыхлый текучий заполнитель в жесткую, исключительно высоко-конструкционную форму за считанные минуты.
Преимущества жесткости и стабильности размеров без-обжига
Фундаментальным и определяющим преимуществом этого процесса химической закалки является абсолютная стабильность размеров. Поскольку песок химически затвердевает в жесткой физической форме, когда он неподвижно находится на тяжелой модельной плите или опоке, он практически не испытывает объемного расширения, теплового сжатия или движения стенок формы во время фазы зачистки, транспортировки и отверждения. Эта присущая им химическая жесткость гарантирует, что отливки, изготовленные на смоляной-связываемой линии, демонстрируют исключительную точность размеров, бритвенно--острые геометрические углы, гладкие внутренние стенки и минимальные припуски на механическую обработку, что значительно сокращает затраты на последующую-очистку и отделку после отливки.
2. Ключевые этапы работы производственной линии, связанной со смолой-связкой
Полностью интегрированная,-современная--линия по производству смолы-Bonded Line — это чудо инженерной мысли, которое координирует подготовку сырого песка, непрерывное смешивание, удаление шаблонов, размещение стержней, закрытие формы и заливку в синхронизированном, непрерывном или полу-непрерывном рабочем процессе. Понимание каждого отдельного этапа показывает точность, необходимую для поддержания высокопроизводительного литейного производства.
Смешивание песка и непрерывная доставка
Рабочий цикл начинается в блоке подготовки и подачи песка, где чистый регенерированный песок или свежий первичный песок непрерывно подается в высокоэффективный-смеситель непрерывного действия. Пока песок равномерно течет через смесительный желоб, насосы с точной дозировкой впрыскивают жидкую смолу и жидкий катализатор в точном,-контролируемом компьютером процентном соотношении (обычно измеряемом в весовых процентах по отношению к массе песка). Внутренние высокоскоростные лопасти-шнека тщательно перемешивают все компоненты за считанные секунды, выгружая свежепокрытый высокосыпучий песок непосредственно в формовочную опоку или на модельную пластину. Операторы-люди или автоматизированные портальные-системы подачи песка могут легко направить поток песка в сложные, глубокие-коробки с узорами без необходимости сильной механической тряски или пневматического сжатия.
Механика зачистки, отверждения и обращения с пресс-формой
После того как опока или стержневой ящик полностью заполнены, песчаной смеси дают постоять в течение назначенного времени отгонки, которое обычно составляет от двух до пятнадцати минут, полностью в зависимости от конкретного состава катализатора, процентного содержания связующего и температуры окружающей среды в цехе. После того, как химическое отверждение достигает достаточной прочности конструкции от сырого до-сухого состояния, половины формы (верхняя и тянущая секции) механически отделяются от шаблонных пластин с помощью прецизионных волочильных машин или гидравлических штифтовых-подъемных механизмов. Только что снятые формы затем помещаются на сверхмощные роликовые конвейеры, где они проходят этап вторичного отверждения, обрабатываются распылением-огнеупорной промывки для предотвращения проникновения металла и шероховатости поверхности, а также подготавливаются к сборке стержня и окончательному закрытию формы.
3. Мелиорация песка и экологическая устойчивость
Одним из наиболее экономически важных и экологически значимых аспектов эксплуатации современной линии по производству смолы-склеивания является внедрение эффективной установки по рекультивации песка с высоким-извлечением. Поскольку базовый песок высокой-чистоты требует значительных постоянных эксплуатационных расходов, извлечение и повторное использование отработанного песка, связанного смолой,-имеет важное значение для долгосрочной-коммерческой жизнеспособности.
Механические и термические процессы регенерации
После полного затвердевания и остывания разлитого металла хрупкие химически связанные формы достигают тяжелой выбивной решетки, где песок полностью разрушается и отделяется от металлической отливки. Отработанный песок, связанный смолой-, сохраняет тонкий затвердевший слой остатков затвердевшей смолы на поверхности каждого отдельного зерна песка. Чтобы сделать этот песок полностью пригодным для повторного использования, литейные заводы пропускают его через современные механические системы переработки,-использующие центробежные мельницы, ударные дробилки и пневматические скрубберы,-которые с силой трет зерна друг о друга, чтобы удалить оболочку отработанной смолы, не разрушая при этом сердцевину из кварцевого песка. На более совершенных или-объемных объектах установки термической регенерации сжигают остаточные органические соединения при высоких температурах, образуя песок, который химически и физически идентичен новому целинному песку.
Соблюдение экологических требований и контроль выбросов
Эксплуатация системы химического связующего требует строгого и профессионального управления окружающей средой. Химические реакции, связанные с смешиванием, отверждением и заливкой расплавленного металла на линию, связанную смолой-, могут привести к образованию летучих органических соединений (ЛОС), опасных загрязнителей воздуха (HAP) и химических запахов. Следовательно, современные установки включают современные промышленные вытяжные зонты, мокрые скрубберы, термические окислители и высокоэффективные рукавные пылесборники. Эти интегрированные системы контроля загрязнения обеспечивают полное соответствие строгим международным экологическим нормам, сохраняя при этом безопасную, чистую и воздухопроницаемую рабочую атмосферу для всего персонала литейного производства.
4. Стратегические выгоды, экономические преимущества и промышленное применение.
Уникальные эксплуатационные характеристики Resin-Bonded Line делают ее предпочтительным выбором для конкретных отраслей промышленности, где сырой песок и другие методы литья экономически или технически нецелесообразны.
Универсальность в размерах, геометрии и выборе сплавов компонентов
Одним из самых сильных технических преимуществ Resin-Bonded Line является ее невероятная масштабируемость и универсальность конструкции. На нем можно легко размещать массивные, многотонные станины-станков, блоки тяжелых дизельных двигателей, рамы горнодобывающего оборудования и массивные компоненты ветряных турбин, одновременно производя сложные-малые партии аэрокосмических компонентов. Кроме того, химическая инертность конкретных заполнителей, используемых на этих линиях, позволяет литейным заводам разливать широкий спектр требовательных металлургических сплавов, включая серый чугун, ковкий чугун, углеродистую сталь, нержавеющую сталь и специальные суперсплавы на основе никеля-, не страдая от таких серьезных дефектов литья, как газовая пористость, пригар-песком или проникновение металла.
Гибкость, снижение затрат на оснастку и прототипирование
В отличие от литья в постоянные формы или литья под высоким-давлением, для которых требуются дорогостоящие тяжелые стальные инструменты, рассчитанные на экстремальные механические нагрузки, в линии Resin-Bonded Line используются прочные деревянные модели, полиуретаны высокой-плотности или модели инструментальных досок. Это значительно снижает первоначальные капиталовложения в оснастку и значительно сокращает сроки выполнения заказов, что делает технологию исключительно прибыльной для мелкосерийного производства, изготовления нестандартных инженерных прототипов и специализированных промышленных запасных частей.
5. Будущие тенденции и интеграция интеллектуальных технологий в линии по производству смолы-склеивания
Поскольку глобальные производственные стандарты продолжают развиваться в сторону повышения устойчивости, экономики замкнутого цикла и строгого энергосбережения, технология, лежащая в основе линии Resin-Bonded Line, постоянно подвергается технологическому совершенствованию. Коллективы литейщиков и производители оборудования вкладывают значительные средства в передовую аналитику, алгоритмы искусственного интеллекта для профилактического обслуживания и экологические очистители нового-поколения.
Прогнозируемое обслуживание и автоматизация
Интеграция датчиков вибрации, тепловизионных мониторов и алгоритмов прогнозного программного обеспечения позволяет специалистам по техническому обслуживанию выявлять потенциальные неисправности подшипников, износ насоса или аномалии дозирования химических веществ в линии, связанной смолой-, задолго до того, как произойдет катастрофическая поломка. Такой упреждающий подход обеспечивает максимальное время безотказной работы предприятия, снижает непредвиденные затраты на аварийный ремонт и стабилизирует производственные графики.
Экологическая забота и достижение нулевых-отходов
Современные литейные заводы сталкиваются со все более строгими экологическими нормами в отношении выбросов, использования воды и управления отходами. Будущая-защита линии,-склеенной смолой, предполагает использование передовых систем пылевой фильтрации, установок-водоочистки с замкнутым контуром и энергетически-оптимизированных систем управления температурным режимом. Эти инновации не только обеспечивают полное соответствие международным экологическим стандартам, но и значительно улучшают общий профиль корпоративной устойчивости литейного предприятия.
Заключение
Линия Resin-Bonded Line представляет собой вершину химического машиностроения и механической автоматизации в современной литейной промышленности. Благодаря успешному сочетанию химического отверждения при комнатной-температуре, исключительной стабильности размеров, высокой-эффективности регенерации песка и непревзойденной гибкости при работе с массивными или сложными компонентами, эта технология позволяет литейным заводам отвечать строгим требованиям современного тяжелого производства. Инвестиции в хорошо спроектированную-линию по производству смолы-склеивания гарантируют, что промышленные производители смогут добиться превосходного качества отливки, снижения процента брака и устойчивой,-эффективной работы в будущем.