Введение
В обширном, сложном и исторически богатом ландшафте металлического литья и современного промышленного производства литейная промышленность остается абсолютной опорой для производства-критических компонентов, широко используемых в автомобильной, аэрокосмической, строительной, сельскохозяйственной, энергетической и тяжелой машиностроительной отраслях. В этом традиционном, но постоянно развивающемся секторе конкретные методы и технологии создания форм определяют эффективность производства, точность размеров, качество обработки поверхности, механическую целостность и общую экономическую жизнеспособность. Среди разнообразия технологий формования, доступных современным производителям сегодня, литье в сырые песчаные формы остается, безусловно, наиболее широко используемым и-эффективным методом в мире, на его долю приходится подавляющее большинство всех металлических отливок, производимых во всем мире. В основе процесса крупнообъемного и высокоточного-литья сырого песка лежит линия глиняного песка, интегрированная, высокоавтоматизированная система, предназначенная для смешивания, формования, заливки, охлаждения и переработки сырого песка с поразительной скоростью и точностью.
Современная---линия по производству глиняного песка сочетает в себе передовые технологии машиностроения, прикладного материаловедения, металлургический опыт и сложную автоматизацию процессов для преобразования рыхлого кварцевого песка, активных глинистых связующих, точного количества воды и различных химических добавок в прочные, многоразовые формы, способные выдерживать огромные термические и механические нагрузки при заливке расплавленного металла. Поскольку современные производственные рынки требуют экспоненциально более высоких темпов производства, более жестких допусков на размеры, превосходной обработки поверхности и более строгого соблюдения экологических требований, традиционные ручные или полу-автоматические формовочные цеха в значительной степени уступили место сложным, высокоскоростным-автоматическим системам.
В этом всеобъемлющем отраслевом руководстве рассматриваются фундаментальные принципы, ключевые этапы работы, технологические компоненты, экологические преимущества и стратегические бизнес-преимущества современной линии по производству глины и песка, иллюстрируя, почему она остается незаменимым активом в современном литейном производстве.
1. Основные принципы и компоненты линии для глины и песка
Чтобы в полной мере оценить замечательную эффективность, скорость и надежность современной линии подачи глины и песка, необходимо сначала понять фундаментальные металлургические и механические принципы, которые управляют системами переработки свежего песка. Термин «зеленый песок» относится не к цвету песка, а скорее к тому факту, что смесь песка-глины-воды содержит активную влагу и не подвергается ни искусственному обжигу, ни термическому отверждению перед процессом заливки металла.
Химический и физический состав зеленого песка
Формовочная среда, используемая в линиях высокоэффективных-глиняных песков, представляет собой тщательно разработанную гомогенную смесь, состоящую в основном из кварцевого песка высокой-округлой или округлой формы, активной натриевой или кальциевой бентонитовой глины в качестве основного структурного связующего, контролируемого количества воды и важных углеродосодержащих добавок, таких как морской уголь, пек или крахмал, для предотвращения дефектов поверхности. Бентонитовая глина при химической активации молекулами воды покрывает отдельные микроскопические песчинки и обеспечивает когезионную прочность на сжатие в сыром виде, необходимую для сохранения точной формы формы после извлечения металлической шаблонной пластины. Поддержание точного соотношения содержания влаги, процентного содержания активной глины, проницаемости и прочности в неспеченном виде является постоянным критическим приоритетом работы, автоматически управляемым внутри системы для предотвращения дефектов отливки.
Основные под-системы и механическая интеграция
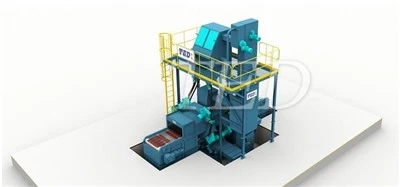
Полностью интегрированная линия по производству глины и песка — это не просто изолированная часть оборудования, а непрерывная, высокосинхронизированная цепь тяжелых-механических подсистем-. Эта интегрированная сеть включает в себя блоки подготовки песка и интенсивного смешивания, машины для-изготовления форм (например, усовершенствованные машины для формования горизонтальных опоок или высокоскоростные-вертикальные безопочные формовочные машины), станции-установки стержней, устройства-закрытия форм, автоматизированные зоны заливки, длинные охлаждающие конвейеры и надежные механизмы встряхивания. Каждая отдельная подсистема-должна работать с безупречной механической синхронизацией, чтобы избежать узких мест в работе и обеспечить непрерывный поток готовых форм, готовых к литью металлов.
2. Рабочий процесс: от подготовки песка до заливки формы
Непрерывный жизненный цикл формовочного песка на современной линии по производству глины представляет собой чудо техники с замкнутым-циклом. Понимание каждого отдельного этапа этого рабочего процесса подчеркивает сложность и инженерную точность, необходимые для поддержания постоянного-качества отливки с высоким выходом продукции в течение длительных производственных смен.
Смешивание, кондиционирование и подготовка песка
Процесс начинается на установке подготовки и регенерации песка, где возвращенный горячий песок со станции встряхивания смешивается с точными пропорциями нового подпиточного песка, свежей глины, углеродосодержащих добавок и воды в интенсивных-смесителях высокой интенсивности. Это специализированное смесительное оборудование тщательно гомогенизирует смесь заполнителей, гарантируя, что каждая партия обладает оптимальной прочностью на сжатие в сыром виде, индексом разрушения и газопроницаемостью. После надлежащего кондиционирования подготовленный сырой песок эффективно транспортируется по закрытым ленточным конвейерам и ковшовым элеваторам в верхние бункеры-хранилища, расположенные непосредственно над первичной формовочной машиной.
Высокоскоростное-формование и уплотнение модели
В основе линии производства глины и песка лежит высокопроизводительная-формовочная машина. Современные литейные заводы обычно используют либо горизонтальные опочные формовочные машины, либо высокоскоростные-вертикальные безопочные формовочные машины, в зависимости от геометрии отливки и требований к объему производства. В современной вертикальной безопочной системе кондиционированный песок подается в герметичную формовочную камеру с помощью сжатого воздуха, а затем гидравлически уплотняется с помощью соответствующих металлических пластин. Машина производит полуформы высокой-плотности и точных размеров (корпусные и перетаскивающие секции) вплотную друг к другу--с феноменальной скоростью, которая легко может превышать 250–400 полных форм в час, что резко повышает производительность предприятия.
Размещение стержня, закрытие формы и заливка металла
После полного уплотнения форм из сырого песка и аккуратного извлечения шаблонных пластин операторы-люди или автоматизированные роботизированные устройства захвата-и-установки вставляют хрупкие, предварительно-обожженные стержни из песка в полости формы, если требуются внутренние полые секции, подрезы или сложные внутренние проходы. Затем половины формы точно выравниваются и закрываются, утяжеляются или механически зажимаются, чтобы предотвратить смещение или вылом металла во время заливки, и плавно транспортируются по линии к автоматизированной разливочной станции. Здесь современные автоматизированные разливочные печи и ковши доставляют расплавленный чугун, сталь или цветные-сплавы точного металлургического состава в полости литейной формы при точно контролируемых температурах.
3. Рекультивация песка, охлаждение и охрана окружающей среды
Одним из величайших экономических и экологических преимуществ использования высокоэффективной линии по производству глины и песка является исключительная возможность вторичной переработки формовочных материалов. В отличие от систем химически связанного песка, для которых часто требуются дорогостоящие термические, химические или интенсивные механические установки для регенерации, зеленый песок можно регенерировать, охлаждать, омолаживать и повторно использовать практически неограниченное время при правильном регулярном обслуживании и химическом балансировании.
Процесс выбивки и разделения отливок
После того, как расплавленный металл был разлит в формы для сырого песка и достаточно затвердел при движении по длинному охлаждающему конвейеру, формы достигают станции выбивки. Здесь тяжелые вибрационные сита, магнитные сепараторы или механические перфораторы-мощно и эффективно разбивают хрупкую отработанную зеленую песчаную форму. Металлическая отливка аккуратно отделяется от песка и перемещается вниз по конвейеру для очистки, дробеструйной обработки и отделки, а отработанный песок свободно падает через сверхмощные -решетчатые решетки в сердцевину контура регенерации.
Термическое охлаждение и механическая обработка
Горячий отработанный песок, поступающий из выбивки, содержит значительное количество паров влаги, выгоревших-присадок и мелких твердых частиц пыли. Чтобы подготовить этот песок к повторному использованию, его пропускают через специальное охлаждающее оборудование, такое как вращающиеся охлаждающие барабаны или охладители с псевдоожиженным слоем, чтобы снизить его температуру до уровня окружающей среды. Впоследствии магнитные сепараторы удаляют любые случайные металлические осадки, гвозди или дробь, а тяжелое вибрационное просеивающее оборудование удаляет слишком крупные песчаные агломераты и торцы керна. Очищенный песок затем направляется обратно в интенсивные смесители, где добавляется свежая глина и вода для восстановления его связующих и физических свойств, успешно завершая замкнутый-цикл линии по производству глины.
4. Технологические достижения, автоматизация процессов и отраслевая интеграция
Интеграция передовой автоматизации, цифровых сенсорных технологий и сбора данных-в режиме реального времени радикально изменила общую производительность, время безотказной работы и надежность современной линии по производству глины и песка.
Управление процессами, автоматизация и интеллектуальное производство (Индустрия 4.0)
Современные установки по переработке глины и песка в значительной степени автоматизированы, в них используются надежные программируемые логические контроллеры (ПЛК) и усовершенствованные программные платформы диспетчерского управления и сбора данных (SCADA). Автоматические датчики влажности, контроллеры уплотняемости, тестеры проницаемости и лабораторные системы обратной связи-в режиме реального времени непрерывно контролируют физические свойства песка в режиме реального-времени. Эти интеллектуальные системы автоматически регулируют добавление воды и глиняного связующего еще до того, как песок, не соответствующий{-спецификациям, сможет попасть в формовочную машину. Такая высокая степень цифровой точности практически исключает распространенные дефекты литья, такие как струпья, удары, точечные отверстия и искажения размеров.
Энергоэффективность, эргономика и безопасность труда
Традиционные литейные цеха исторически славились своей-трудоемкой, опасной и физически требовательной средой. Современная, полностью автоматизированная линия по производству глины и песка значительно снижает воздействие ручного труда на подъем тяжестей, сильное лучистое тепло и переносимую по воздуху кремнеземную пыль. Кроме того, ведущие производители оборудования разработали высокоэнергоэффективные-гидравлические силовые агрегаты, частотно-регулируемые-приводы (ЧРП) на всех основных двигателях конвейеров и лифтов, а также оптимизированные пневматические системы, что значительно снижает общий выброс углекислого газа и эксплуатационные затраты на электроэнергию для операторов промышленного литейного производства.
5. Будущие тенденции и стратегические перспективы в области технологии зеленого песка
Поскольку глобальные производственные стандарты продолжают развиваться в направлении повышения устойчивости, экономики замкнутого цикла и строгого энергосбережения, технология производства глины и песка постоянно совершенствуется. Коллективы литейщиков и производители оборудования вкладывают значительные средства в передовую аналитику, алгоритмы искусственного интеллекта для профилактического обслуживания и экологические очистители нового-поколения.
Прогнозируемое обслуживание и машинное обучение
Интеграция датчиков вибрации, тепловизионных мониторов и алгоритмов прогнозного программного обеспечения позволяет специалистам по техническому обслуживанию выявлять потенциальные неисправности подшипников, износ коробки передач или аномалии гидравлического давления в линии глинистого песка задолго до того, как произойдут катастрофические поломки. Такой упреждающий подход обеспечивает максимальное время безотказной работы предприятия, снижает непредвиденные затраты на аварийный ремонт и стабилизирует производственные графики.
Экологическая забота и достижение нулевых-отходов
Современные литейные заводы сталкиваются со все более строгими экологическими нормами в отношении выбросов, использования воды и управления отходами. Будущая-защита линии глиняного песка предполагает внедрение передовых систем фильтрации пыли, установок-водоочистки с замкнутым контуром и энергетически{3}}оптимизированных систем управления температурным режимом. Эти инновации не только обеспечивают полное соответствие международным экологическим стандартам, но и значительно улучшают общий профиль корпоративной устойчивости литейного предприятия.
Заключение
Линия по производству глиняного песка остается бесспорной основой крупномасштабного-литья металлов и промышленного производства, органично сочетая многовековые-принципы обработки зеленого песка с передовыми-механическими разработками, автоматизацией и цифровым управлением процессами. Освоив передовые технологии кондиционирования песка,-технологию высокоскоростного формования,-регенерацию песка по замкнутому циклу и контроль качества-в режиме реального времени, современные литейные предприятия могут добиться исключительной производительности, превосходной точности размеров и оптимальной эффективности использования материалов. Инвестиции в хорошо спроектированную,-современную--линию по производству глинистого песка гарантируют, что промышленные производители смогут удовлетворить все более строгие требования мирового рынка к качеству, сохраняя при этом устойчивую,-эффективную и безопасную работу на десятилетия вперед.